關鍵詞:#外六角鋼筋套筒 #T63鋼筋套筒 #T63高強套筒 #鋼筋套筒 #鋼筋接頭 #鋼筋機械連接 #通止規 #扭矩扳手
在鋼筋機械連接施工中,驗收環節直接決定結構安全。外六角鋼筋套筒連接完成后,現場驗收必須抓住兩個核心工具:通止規和扭矩扳手。前者檢驗螺紋加工精度,后者檢驗安裝擰緊質量。缺少任何一項,驗收都不完整。本文將按實際操作順序,說明外六角鋼筋套筒連接驗收的具體方法和標準。
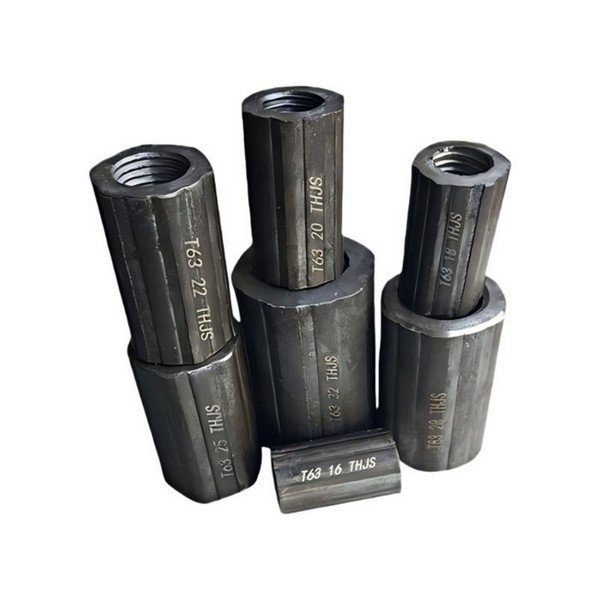
一、驗收先看三樣東西
現場驗收不是從擰套筒開始的。動手之前,先做三件事:
第一,核對資料。 每批進場的鋼筋套筒必須有出廠合格證和型式檢驗報告。T63高強套筒還要額外提供與T63鋼筋匹配的力學性能證明。資料不齊,不得使用。
第二,檢查套筒外觀。 外六角鋼筋套筒表面應光潔,無裂紋、無折疊、無明顯銹蝕。六角棱邊應完整,便于扳手卡固。套筒長度和外徑用游標卡尺抽測,偏差應在允許范圍內。
第三,校準工具。 扭矩扳手須處于檢定有效期內,精度滿足±5%要求。通止規應完好無磨損。工具不準,后面的檢測全部作廢。
二、通止規怎么用?記住兩個動作
通止規是檢驗鋼筋絲頭螺紋加工精度的專用量具。很多人知道要用,但具體怎么判定合格,現場經常搞混。記住兩個動作即可:
通規必須能順暢旋入。將環通規套在加工好的鋼筋絲頭上,順勢旋轉,應能輕松旋合到規定的絲頭長度。如果旋不進去,說明螺紋加工過緊或牙型有缺陷。
止規旋入不得超過3個螺距(3P) 。將環止規套上絲頭,自然旋入。止規擰進去的圈數換算成軸向長度,如果超過3個螺距,說明螺紋中徑太小,絲頭加工過細,強度不足,直接判定不合格。
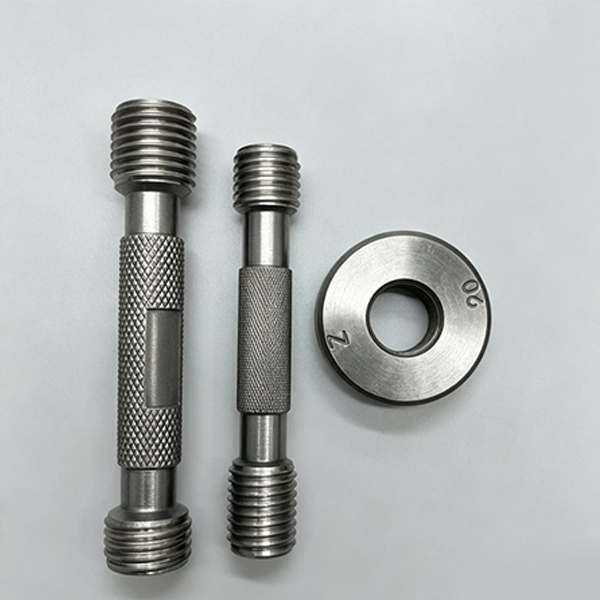
實際操作中,每加工500個絲頭為一個檢驗批,隨機抽檢10%(不少于10個)。通規進得去、止規進不深,這道關就算過了。
絲頭外觀也要看:螺紋應連續完整,齒形清晰,不能有斷牙、毛刺、嚴重銹蝕。合格的絲頭立即戴上保護帽,防止搬運時碰壞螺紋。
三、扭矩扳手怎么擰?力矩值不能憑手感
絲頭合格后進入套筒安裝。外六角鋼筋套筒連接是用扳手卡住套筒外六角,旋轉套筒將兩端鋼筋絲頭同時旋入,在套筒中間頂緊。
安裝擰緊必須用力矩扳手,嚴禁憑手感或普通扳手代替。 不同直徑的鋼筋對應不同的最小擰緊力矩值:
Φ16:不小于100 N·m
Φ18~Φ20:不小于160 N·m
Φ22~Φ25:不小于260 N·m
Φ28~Φ32:不小于320 N·m
具體數值按JGJ 107標準執行。擰緊過程中,扭矩扳手達到設定力矩值時會發出"咔嗒"聲響,此時即達到安裝要求。
現場抽檢時,每驗收批隨機抽取10%的接頭進行扭矩復驗。實測值應不小于規定力矩值。扭矩不夠,接頭連接不密實;扭矩過大,可能損傷螺紋。兩者都會降低接頭承載力。
四、外露絲扣怎么看?控制在一扣以內
扭矩擰緊之后,還要看外露絲扣。這是現場最直觀的判斷方法。
標準型外六角鋼筋套筒連接完成后,每側外露有效螺紋不應超過2扣,兩側合計通常控制在2扣以內。如果外露絲扣過多,說明兩根鋼筋在套筒內沒有頂緊,存在間隙,影響受力性能。
如果外露絲扣為0扣,則說明鋼筋端頭可能未達到套筒中心,也需要檢查。實際施工中,單側留出0~1扣是最理想的狀態。
五、完整驗收流程(五步走)
把上述要點串起來,現場驗收按以下順序操作:
第一步:資料與外觀驗收。 核查套筒合格證、型式檢驗報告;檢查套筒外觀和尺寸。
第二步:絲頭加工質量驗收。 使用通止規檢測螺紋精度,通規旋入順暢,止規旋入≤3P;檢查絲頭外觀完整性。
第三步:安裝過程控制。 用校準合格的扭矩扳手,按鋼筋直徑對應的力矩值擰緊套筒。
第四步:安裝后質量驗收。 檢查外露絲扣≤2扣;扭矩抽檢合格率應達到100%。
第五步:力學性能檢驗。 每500個接頭為一驗收批,隨機取3個接頭試件做單向拉伸試驗。T63高強套筒連接的接頭抗拉強度須達到790MPa以上,且斷于鋼筋母材,才算Ⅰ級接頭合格。
六、常見問題快速解答
問:外六角鋼筋套筒連接完怎么驗收?
答:三道手續——通止規檢測螺紋精度,扭矩扳手校驗擰緊力矩,目測外露絲扣。通規能旋入、止規旋入≤3P,力矩值達標,外露絲扣≤2扣,三項全部合格才算通過。
問:通止規檢測不合格怎么處理?
答:該批絲頭全部返工重新加工,再次檢測合格后才能進入安裝。不能對不合格絲頭進行修補使用。
問:扭矩扳手多長時間校準一次?
答:每半年送檢定機構校準一次。施工現場每天使用前還應用標準扭力儀復核,確保準確。
問:T63鋼筋套筒和普通套筒驗收有區別嗎?
答:有。T63高強套筒適配HRB630級高強鋼筋,驗收時除常規通止規和扭矩檢測外,接頭抗拉強度要求更嚴(≥790MPa),且必須達到Ⅰ級接頭性能等級。進場時要專門核查套筒與T63鋼筋的匹配性證明。


