判斷一個T63 鋼筋套筒廠家有沒有真本事,不只是去看 PPT以及聽銷售講,這兩種辦法固然可以讓我們對鋼筋套筒廠家有很多了解,但是如果我們能夠實地去到廠里走一圈的話肯定會更加靠譜。T63 鋼筋套筒的每道工序有沒有、做得好不好,到車間和檢驗室一看便知。這篇文章就把可以參考去實地考察的 8 個核心點位列出來,采購方可以照著走一遍,鋼筋套筒廠家實力真假立辨。
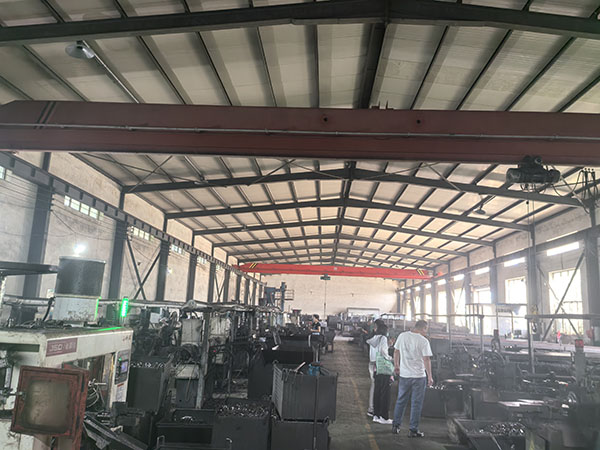
點位一:生產基地規模與布局
先看整體規模。生產基地的占地面積、廠房數量、功能分區,能直觀反映套筒廠家的實力。
要看的點:
廠房功能分區是否清晰,原材料、加工、熱處理、檢驗、成品是否分開
生產環境是否整潔有序,還是雜亂無章
有沒有專門的成品庫房,還是成品露天堆放
規模不是越大越好,但連基本的生產場地和分區都沒有的廠家,質量穩定性肯定差。
點位二:原材料庫與材質管理
T63 高強套筒的材質是 45 號優質碳素結構鋼,原材料管理直接影響產品質量。
要看的點:
原材料是不是正規鋼廠的鋼材,有沒有材質證明
不同批次、不同規格的原材料是否分類存放,有沒有標識
原材料存放有沒有防潮、防銹措施
原材料進廠有沒有檢驗流程和記錄
原材料管理混亂的套筒廠家,用雜牌鋼材甚至回收料冒充 45 號優質碳素鋼的風險大。
點位三:退火熱處理車間
這是 T63 鋼筋套筒和普通套筒的工藝區別。
要看的點:
有沒有專門的退火爐,設備型號、產能是多少
退火工藝參數有沒有明確規定,加熱溫度、保溫時間、冷卻方式
退火后的硬度檢測有沒有做,記錄是否完整
退火是為了降低硬度、改善切削性能、消除內應力、細化晶粒,省略退火的套筒韌性會差一點,在高應力下可能脆性斷裂。
點位四:數控加工車間
螺紋加工是 T63 套筒的核心工序,加工精度直接影響接頭承載力。
要看的點:
加工設備是數控的還是普通的,設備新舊程度
加工過程有沒有工藝參數記錄
工人操作是否規范,有沒有經過培訓
靠人工控制的鋼筋套筒廠家,螺紋精度波動大,T63 接頭質量不穩定。
點位五:成品檢驗室
T63 套筒每批次出廠須做單向拉伸試驗,檢驗室是考察的關鍵點位。
要看的點:
試驗人員有沒有資質,操作是否規范
每批次拉伸試驗記錄是否完整,包含批次號、規格、強度值、破壞形態
除了拉伸試驗,還有沒有其他檢驗項目,如硬度檢測、尺寸檢測
重點看試驗記錄里的破壞形態,合格的 T63 鋼筋接頭須是鋼筋母材拉斷。記錄里破壞形態含糊不清的,要追問原因。
點位六:成品庫與庫存能力
T63 套筒常用于大項目,供貨能力很重要。
要看的點:
成品庫存量有多少,常規規格是否都有現貨
規格覆蓋范圍,從 Φ12 到 Φ40 是否都能生產
庫房管理是否規范,不同批次、不同規格是否分類存放、標識清晰
發貨能力,每天能發多少貨,能不能滿足大批量連續供貨
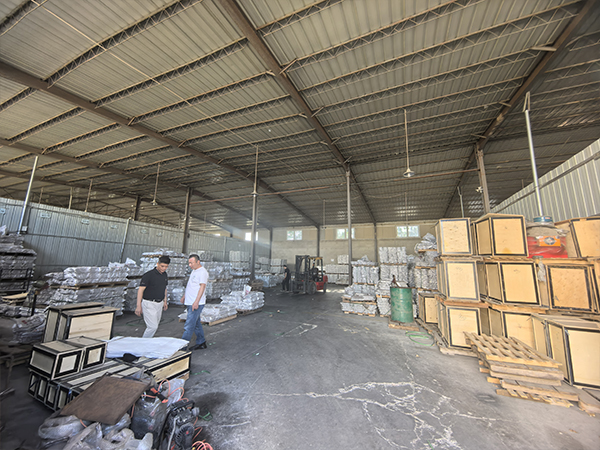
庫存不足、規格不全的鋼筋套筒廠家,高峰期可能斷貨,影響項目工期。
點位七:質量管理體系
體系不是看墻上掛了多少證書,而是看實際執行。
要看的點:
ISO 質量管理體系認證是否在有效期內
有沒有從原材料進廠到成品出廠的完整質量控制流程
不合格品怎么處理,有沒有記錄
質量追溯體系,出了問題能不能追溯到原材料批次和生產批次
體系認證有但執行不到位的套筒廠家,質量穩定性差。證書要看,但是也要看實際記錄。
點位八:技術團隊與售后服務
T63 套筒的絲頭加工、扭矩參數、現場安裝,都需要技術支持。
要看的點:
有沒有專業的技術人員,人數多少,經驗如何
能不能提供絲頭加工參數、扭矩參數表、安裝指導
現場出現問題,技術人員能不能及時響應
質保期多長,質量問題怎么處理
只賣產品不提供技術支持的鋼筋套筒廠家,現場出了問題施工單位要自己摸索,容易出事故。
考察總結
T63 套筒供應商實地考察,8 個點位看下來,鋼筋套筒廠家有沒有真本事一目了然。重點是三個地方:退火熱處理車間、成品檢驗室、原材料管理,這三個地方做不好的廠家,T63 套筒質量肯定不行。實地考察花的時間和精力,比后續出了問題返工扯皮的成本低得多。T63 套筒采購,考察到位,后續省心。
#T63 鋼筋套筒 #供應商考察 #采購指南 #HRB630 高強鋼筋 #直螺紋鋼筋套筒 #退火處理 #拉力試驗機 #I 級接頭 #質量體系 #鋼筋套筒廠家卡普樂


