T63 高強鋼筋用得多了,配套的 T63 鋼筋套筒采購量也在漲。貨送到現場,不可能每批都立刻送實驗室檢測,但也不能直接就用。現場有幾個簡單的辦法,能先快速篩查一遍,把明顯有問題的挑出來。這些辦法不能代替正式檢驗,但能幫你在收貨時少踩坑。
第一步:先看鋼印,最省事
拿到鋼筋套筒先翻過來看看表面有沒有鋼印。正規鋼筋套筒會標注強度等級、規格、廠家代號這幾樣。
強度等級是關鍵,得有 "T63" 或 "630" 的字樣,明確告訴你這是配 630MPa 級高強鋼筋的。只有規格數字、沒有強度等級的,要留心 —— 普通套筒也有規格鋼印,光看規格區分不了。鋼印本身應該清晰規整,深淺一致。模糊不清、歪歪扭扭、像是后期補打的,都要打個問號,小作坊產品或者改標產品經常在鋼印上露馬腳。
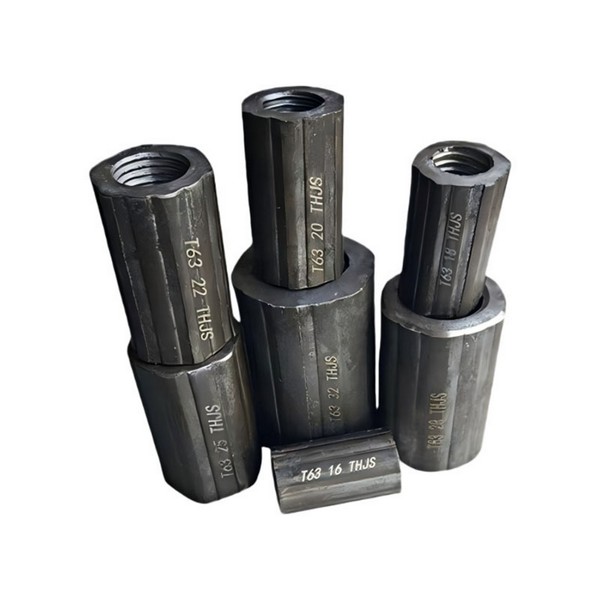
規格數字也要和采購單對得上,Φ16 的套筒鋼印應該有 "16" 字樣。拿錯規格是常有的事,收貨時順手核對一下,省得后面用錯了返工。
第二步:再上手,看外觀量尺寸試手感
鋼印看完了,把套筒拿在手里仔細看看。
表面應該光滑,沒有裂紋、氣孔、明顯銹蝕,加工刀痕不能太粗糙。合金結構鋼調質處理后的套筒,表面呈均勻的金屬色澤,如果氧化皮嚴重、銹跡斑斑,要么是存放不當,要么是熱處理工藝有問題。
用游標卡尺量一下外徑、內徑和長度,和廠家給的產品參數表對一對。T63 套筒因為強度要求高,壁厚通常比同規格普通套筒厚一些。量出來明顯偏薄、長度明顯偏短的,就要警惕是不是普通套筒改標冒充的。
最后拿一根配套的 T63 鋼筋絲頭擰進去試試。松緊應該適度,擰著順暢但不晃蕩。特別費勁、擰到一半卡住,可能是螺紋加工精度差或者絲頭規格不對;擰進去之后明顯晃動,可能是螺紋配合間隙過大,接頭質量沒保障。
第三步:有條件的話,測個硬度
這一步需要一個里氏硬度計,工程上常用,不貴,帶著也方便。
在套筒中部找個平整的位置測,避開鋼印和端部,每個套筒測三五個點取平均值。里氏硬度計操作簡單,幾秒鐘出一個數,現場就能用。
T63 套筒大部分采用45 號鋼。具體數值范圍看鋼筋套筒廠家提供的產品技術文件,不同材質和熱處理工藝的硬度范圍不同。測出來明顯偏低、和廠家文件對不上的,材質或熱處理大概率有問題 —— 要么用了質量差的鋼材,要么調質沒做到位。
硬度只是間接參考,不能單憑硬度下結論,硬度合格也不代表所有性能都合格。但硬度檢測能幫你在現場快速鎖定可疑批次,對測出來不對勁的批次,后面重點查資料、加做試驗。
第四步:資料核查不能省
實物看著沒問題,資料也要跟上,而且資料和實物要能對應上。
型式檢驗報告是核心。必須明確寫著適配 T63/HRB630 鋼筋、接頭等級 I 級,檢驗依據是 JGJ 107-2016。檢驗項目包括單向拉伸、高應力反復拉壓、大變形反復拉壓、殘余變形,每一項都得有合格結論。
出廠合格證標注生產日期、批次、規格、數量、檢驗結果。合格證的批次號要和材質報告、實物包裝上的標識能串起來,三者對得上才放心。一個合格證用好幾個批次、或者資料齊全但和實物對不上,都可能是套用其他批次的資料。
第五步:最權威的還是拉力試驗
前面這些都是現場快速篩查,最終判定還是要靠拉力試驗。
每批 500 個接頭隨機截取 3 個做單向拉伸試驗,不足 500 個也按一批算。T63 接頭的抗拉強度判定值是 790MPa(鋼筋母材抗拉強度標準值),不是 HRB400 的 540MPa,質檢員和監理別用錯標準。
合格的 T63 Ⅰ級接頭,破壞位置應該在鋼筋母材段,也就是鋼筋拉斷了、套筒完好。斷在套筒上、螺紋滑脫、或者抗拉強度不夠 790MPa,都算不合格。
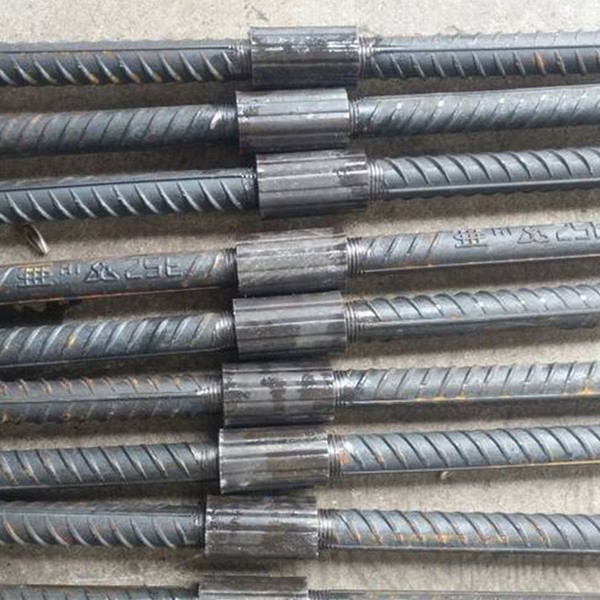
第一次抽樣不合格,按規范加倍取樣復檢。復檢仍不合格,該批接頭全部處理,不能將就用。對現場篩查發現可疑的批次,不用猶豫,直接抽樣送檢,合格了再用,不合格該退退該換換,別等到混凝土澆筑完了才發現問題,那時候處理成本就高了。
T63 鋼筋套筒用在關鍵受力部位,質量容不得馬虎。現場篩查不是為了代替正式檢驗,而是為了在收貨環節先把明顯不靠譜的擋在門外。看鋼印、量尺寸、測硬度、查資料、做試驗,從簡單到復雜一步步來,既能提高收貨效率,又能守住質量底線。花點時間在驗收上,比后期返工和加固劃算得多。
#T63 鋼筋套筒 #T63 高強套筒 #外六角鋼筋套筒 #鋼筋套筒 #鋼筋套筒廠家 #現場驗收 #鋼印識別 #硬度檢測 #材質報告 #型式檢驗報告 #拉力試驗 #合金結構鋼 #JGJ107


