歡迎登陸河北恒翔金屬制品有限公司官網(wǎng)
Reicamp Instrument product classification
冷擠壓套筒憑借其施工便捷、連接強(qiáng)度高、無明火作業(yè)等突出優(yōu)勢(shì),已大量應(yīng)用于風(fēng)電樁基、預(yù)制鋼筋籠、核電狹小構(gòu)筑物等關(guān)鍵工程的鋼筋連接施工。相比直螺紋套筒工藝,冷擠壓套筒無需加工鋼筋絲頭,對(duì)鋼筋端部無需預(yù)先加工螺紋,操作簡(jiǎn)便。然而,在項(xiàng)目現(xiàn)場(chǎng),接頭檢測(cè)不合格、擠壓成型不達(dá)標(biāo)等問題屢見不鮮,多數(shù)通病源于材料選型不當(dāng)與施工操作不規(guī)范。結(jié)合JG/T163《鋼筋機(jī)械連接用套筒》 與JGJ107《鋼筋機(jī)械連接技術(shù)規(guī)程》 兩項(xiàng)核心規(guī)范,本文梳理典型施工問題并提供防控方案。
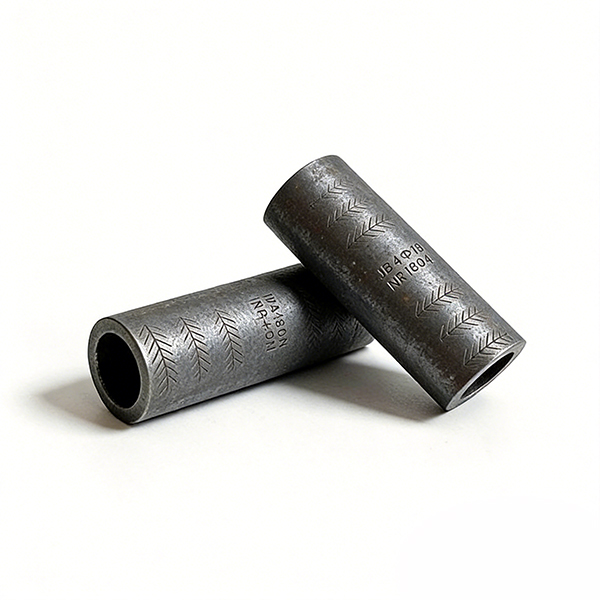
一、材料選型不當(dāng)——首要誘因,源頭把控
冷擠壓套筒必須選用塑性優(yōu)良的20#鋼。JG/T163標(biāo)準(zhǔn)對(duì)擠壓套筒原材料性能有明確要求。20#鋼具有良好的塑性,擠壓作業(yè)時(shí)能夠產(chǎn)生足夠的塑性變形以緊密咬合鋼筋橫肋。如果選用高強(qiáng)度脆性鋼材制作擠壓套筒,擠壓作業(yè)時(shí)套筒極易開裂,接頭直接失效。
防控措施:
采購(gòu)階段明確要求鋼筋套筒廠家提供材質(zhì)證明,核對(duì)材質(zhì)牌號(hào)與力學(xué)性能指標(biāo)
材料進(jìn)場(chǎng)后按JG/T163要求進(jìn)行外觀尺寸和抗拉強(qiáng)度檢驗(yàn)
杜絕材質(zhì)混用問題,不同批次、不同套筒廠家產(chǎn)品分開驗(yàn)收存放
二、通病一:鋼筋插入深度不足或超深——接頭“假連接”
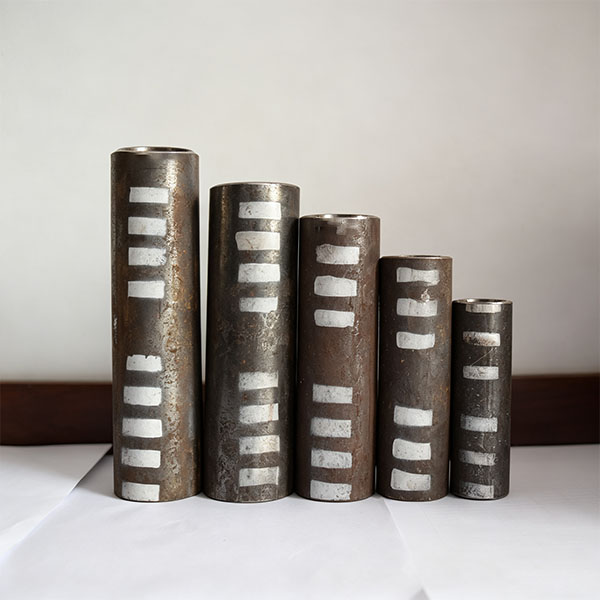
規(guī)范冷擠壓套筒外壁印刷定位標(biāo)線,鋼筋端部抵達(dá)標(biāo)線位置為標(biāo)準(zhǔn)插入深度。工人施工忽視標(biāo)線、隨意插入,會(huì)造成單側(cè)咬合長(zhǎng)度不足,受力后鋼筋滑移。擠壓過程中套筒會(huì)發(fā)生縱向伸長(zhǎng),初始定位標(biāo)志偏移后更難判斷是否到位。
防控措施:
鋼筋端部同時(shí)標(biāo)記“定位標(biāo)志”和“檢查標(biāo)志” ,二者相距10~15mm
定位標(biāo)志距鋼筋端部的距離為鋼套筒長(zhǎng)度的一半
擠壓完成后,若檢查標(biāo)志被壓入套筒內(nèi)部,說明深度合格;若仍外露,則表示“壓空”,必須返工處理
技術(shù)交底強(qiáng)調(diào)定位標(biāo)記作用,質(zhì)檢員現(xiàn)場(chǎng)逐批抽查,不合格接頭返工處理
鋼筋端頭應(yīng)采用砂輪切割機(jī)下料,確保端面與鋼筋軸線垂直,避免馬蹄形端頭影響插入深度與同心度
三、通病二:擠壓道次不足、擠壓壓力不夠——咬合不充分
不同規(guī)格套筒對(duì)應(yīng)固定擠壓道次,隨意減少擠壓點(diǎn)位,套筒變形量不足,無法緊密咬合鋼筋橫肋。例如,Φ25鋼筋套筒擠壓時(shí),系統(tǒng)壓力宜控制在40MPa,每端壓痕不少于3道(共6道);Φ32鋼筋套筒每端應(yīng)壓6道壓痕;Φ40鋼筋套筒每端應(yīng)壓5道(共10道)。實(shí)際施工應(yīng)以冷擠壓套筒型式檢驗(yàn)報(bào)告標(biāo)注的道數(shù)和壓力為準(zhǔn)。
防控措施:
正式施工前完成工藝檢驗(yàn),確定標(biāo)準(zhǔn)擠壓參數(shù)
操作人員嚴(yán)格按照工藝參數(shù)施工,不得隨意更改設(shè)備油壓設(shè)置
擠壓應(yīng)從套筒中央逐道向端部進(jìn)行,不應(yīng)由端部向中部擠壓或隔標(biāo)記來回?cái)D壓
壓痕應(yīng)沿套筒表面均勻分布,相鄰壓痕中心距不應(yīng)小于3mm
壓痕處套筒最小外徑應(yīng)控制在原外徑的0.8~0.9倍范圍內(nèi)
四、通病三:擠壓設(shè)備保養(yǎng)不到位,油壓不穩(wěn)定——成型質(zhì)量參差不齊
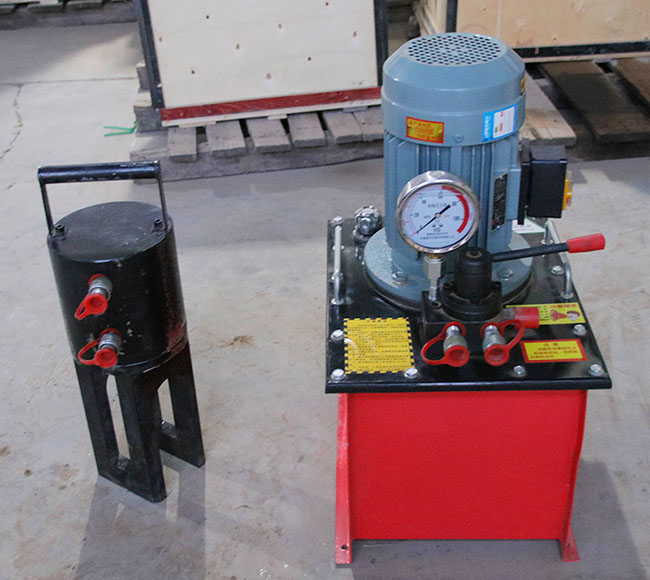
長(zhǎng)期使用不檢修的擠壓鉗、液壓油泵,造成接頭成型質(zhì)量參差不齊。設(shè)備使用超過半年或累計(jì)擠壓5000個(gè)接頭后,未對(duì)擠壓力進(jìn)行重新標(biāo)定,隱患持續(xù)累積。
防控措施:
定期檢修設(shè)備,壓力表按時(shí)校驗(yàn),設(shè)備故障及時(shí)維修更換
擠壓機(jī)已經(jīng)過標(biāo)定,擠壓接頭數(shù)超過5000個(gè)或設(shè)備使用超過半年要重新標(biāo)定
檢測(cè)游標(biāo)卡尺的測(cè)量精度應(yīng)達(dá)到±0.1mm
每次開工前檢查壓模,發(fā)現(xiàn)裂紋或邊緣變鈍必須立即更換,不得“將就使用”
五、通病四:套筒外觀缺陷未提前排查——隱患潛伏
套筒表面裂紋、砂眼在擠壓荷載下會(huì)快速擴(kuò)展,引發(fā)套筒斷裂。JG/T163對(duì)套筒產(chǎn)品外觀和公差有明確要求。部分產(chǎn)品標(biāo)記模糊或缺失,現(xiàn)場(chǎng)作業(yè)將失去質(zhì)量控制基準(zhǔn)。
防控措施:
材料進(jìn)場(chǎng)開展外觀全檢,存在缺陷產(chǎn)品隔離退回,禁止投入施工
同步抽樣測(cè)量尺寸,保證外徑、壁厚滿足JG/T163公差要求
若冷擠壓套筒無標(biāo)記或標(biāo)記模糊,一律按不合格品處理
套筒儲(chǔ)運(yùn)時(shí)應(yīng)防銹蝕和污染,驗(yàn)收時(shí)分批驗(yàn)收,存放時(shí)按不同規(guī)格分別堆放
六、資料報(bào)審與全過程管控
核電、風(fēng)電項(xiàng)目對(duì)資料報(bào)審要求嚴(yán)格。很多項(xiàng)目等到隱蔽驗(yàn)收階段才發(fā)現(xiàn)缺少檢測(cè)資料,造成停工整改。
防控措施:
提前準(zhǔn)備第三方力學(xué)檢測(cè)報(bào)告,適配核電、風(fēng)電項(xiàng)目報(bào)審工作
采購(gòu)初期同步索要全套資料:產(chǎn)品合格證、產(chǎn)品質(zhì)量證明書
衡水安達(dá)冷擠壓套筒可出具正規(guī)第三方力學(xué)檢測(cè)報(bào)告
七、工況適配提醒
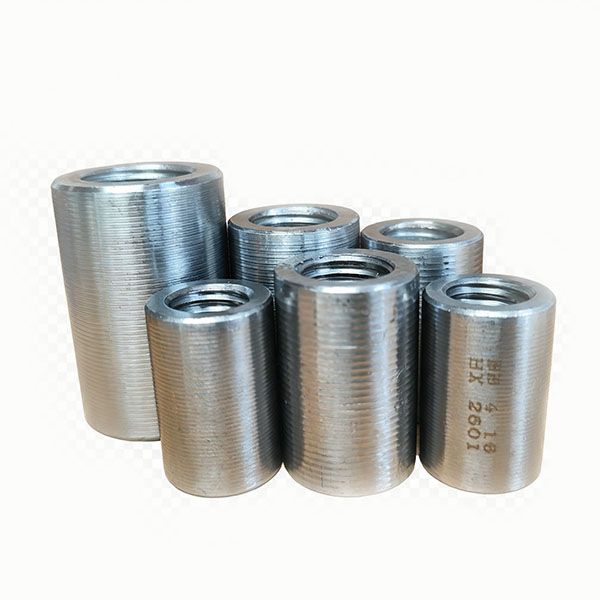
冷擠壓套筒適合鋼筋無法旋轉(zhuǎn)、防火管控嚴(yán)格、狹小作業(yè)區(qū)域;開闊場(chǎng)地、大批量標(biāo)準(zhǔn)構(gòu)件施工,可以搭配直螺紋套筒。衡水安達(dá)同時(shí)供應(yīng)直螺紋套筒、冷擠壓套筒,滿足項(xiàng)目多場(chǎng)景施工需求。
國(guó)內(nèi)風(fēng)電大基地項(xiàng)目持續(xù)開工,鋼筋籠工程量巨大,冷擠壓連接工藝應(yīng)用范圍持續(xù)擴(kuò)大。施工單位建立材料進(jìn)場(chǎng)驗(yàn)收、工藝試驗(yàn)、現(xiàn)場(chǎng)巡檢三級(jí)管控體系,從套筒采購(gòu)到接頭成型全流程管控質(zhì)量。依托合規(guī)源頭廠家產(chǎn)品,配合標(biāo)準(zhǔn)化施工工藝,減少質(zhì)量通病,保障風(fēng)電、核電基建項(xiàng)目鋼筋連接工程穩(wěn)定通過各項(xiàng)驗(yàn)收。
#冷擠壓套筒 #直螺紋套筒 #鋼筋機(jī)械連接 #JG/T163 #核電鋼筋套筒 #鋼筋插入深度定位 #鋼筋套筒施工質(zhì)量通病 #冷擠壓工藝參數(shù)


專業(yè)生產(chǎn)直螺紋鋼筋套筒、雙螺套鋼筋套筒、冷擠壓鋼筋套筒、自鎖式鋼筋套筒、可焊接型鋼筋套筒及鋼筋剝肋滾/車絲機(jī)、全自動(dòng)冷擠壓機(jī)、墩粗機(jī)等設(shè)備,河北恒翔從研制、設(shè)計(jì)、生產(chǎn)、銷售全流程跟蹤,以優(yōu)質(zhì)的服務(wù),低廉的價(jià)格,為客戶提供可靠的產(chǎn)品。
河北恒翔金屬制品有限公司
地 址:河北省衡水市工業(yè)園區(qū)
電 話:18632802355
電子郵箱:996146460@qq.com
備案號(hào):冀ICP備19031964號(hào)-1
全國(guó)服務(wù)熱線
歡迎您來電溝通


